Moldeado
Horno
Fusión y moldeado de vidrio en horno:
compatibilidad, ciclos de cocción y acabado del canto
Taburde reúne notas ordenadas sobre el trabajo del vidrio plano en horno eléctrico: cómo se comprueba que dos vidrios son compatibles, cómo se prepara el montaje antes de cerrar la tapa, qué ocurre dentro de cada tramo del programa y por qué un mismo defecto puede tener tres causas distintas.
El material está escrito desde el punto de vista de quien cuece piezas pequeñas y medianas en un taller propio, con equipos de mesa o de carga superior, y quiere entender el proceso en lugar de copiar programas sueltos encontrados aquí y allá.
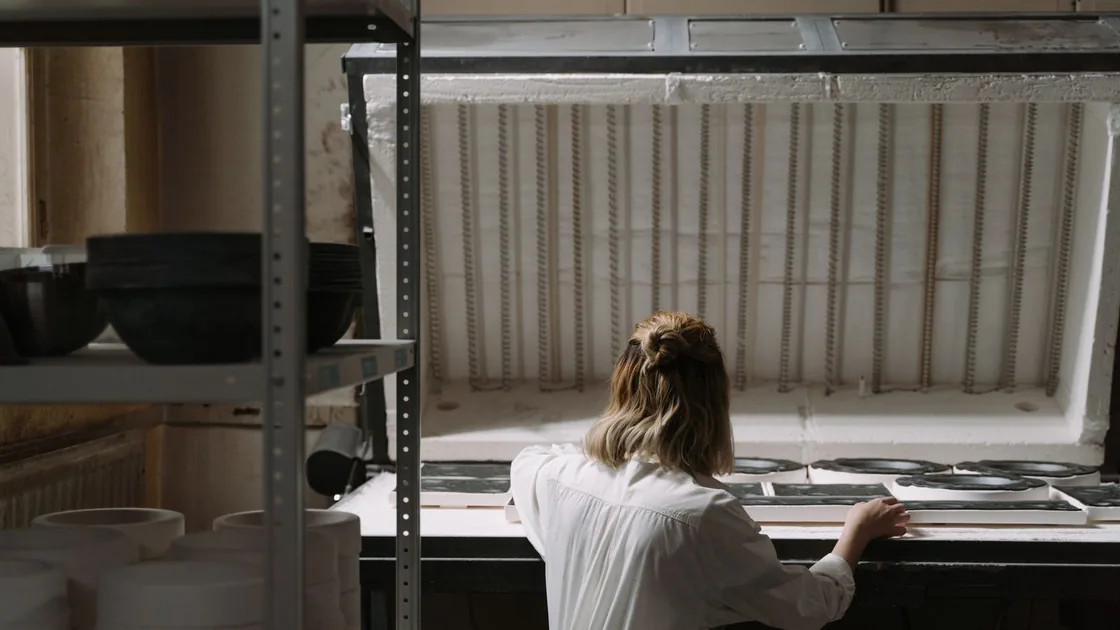
Carga de un horno de fusión: la distancia entre las piezas y las paredes, la posición sobre la placa y el reparto del calor condicionan el resultado tanto como la curva programada.
La compatibilidad manda: coeficiente de dilatación y tensión residual
Dos vidrios fundidos juntos forman una sola pieza, pero al enfriarse cada uno intenta contraerse a su ritmo. Si esos ritmos no coinciden, la unión queda bajo tensión permanente. El indicador que se usa para ordenar esa familia es el coeficiente de dilatación térmica, que en el comercio aparece abreviado como COE: los sistemas más extendidos en el vidrio artístico plano son el 90 y el 96, y también se trabaja con vidrio float por separado.
El número, sin embargo, es solo una etiqueta comercial. La compatibilidad real depende además de la viscosidad y del punto de recocido de cada colada, por lo que dos vidrios etiquetados con el mismo COE pero de fabricantes distintos no son automáticamente compatibles. La regla práctica es sencilla: se trabaja dentro de un mismo sistema y de una misma familia, y cualquier vidrio nuevo se prueba antes de entrar en una pieza terminada.
Cómo se comprueba en el taller
La prueba clásica consiste en montar tiras estrechas del vidrio en duda sobre una base de vidrio incoloro conocido, cocerlas hasta fusión completa, recocer con normalidad y mirar la muestra a través de dos filtros polarizados cruzados. Si aparece un halo luminoso claro alrededor de la unión, hay tensión: ese vidrio no entra en la pieza. Una franja neutra indica que la pareja se comporta de forma aceptable.
Conviene anotar la prueba junto al lote y no solo junto al tipo de vidrio. Los restos acumulados de años, los recortes sin etiqueta y las piezas regaladas por otros talleres son el origen más frecuente de las grietas que aparecen días después de la cocción, cuando ya nadie sospecha del programa.
Montaje
Corte, limpieza y montaje de las piezas
El corte del vidrio plano para fusión no difiere del corte para vidriera: una incisión continua, sin repasar la línea, y una separación inmediata con alicates o con el canto de la mesa. Lo que cambia es la exigencia de limpieza posterior, porque todo lo que quede sobre la superficie —polvo de corte, aceite de la rueda, huellas, restos de rotulador— se cuece dentro de la pieza y queda allí para siempre.
El grosor total del montaje también importa. El vidrio fundido tiende a estabilizarse alrededor de seis milímetros de espesor: una sola lámina de tres milímetros se retrae por los bordes y engorda, mientras que dos láminas apiladas mantienen mejor el contorno previsto. Esa tendencia explica la mayoría de las deformaciones que se atribuyen al horno cuando en realidad proceden del diseño del montaje.
Antes de cerrar la tapa
- Desengrasar cada cara con alcohol y un paño que no suelte fibras; el agua sola deja cercos de cal.
- Trabajar en seco el último montaje: la humedad atrapada entre láminas genera burbujas y puede levantar el separador.
- Marcar solo por debajo y con productos que calcinen sin residuo, nunca con rotulador permanente sobre la cara vista.
- Revisar los cantos de corte: una arista astillada deja aire atrapado al cerrar contra la pieza contigua.
- Compensar el espesor hasta unos seis milímetros allí donde se quiera un contorno estable.
- Dejar aire libre entre la pieza y las paredes del horno y entre piezas distintas de la misma carga.
- Fotografiar el montaje antes de la cocción: es la única forma fiable de comparar lo previsto con lo salido.
- Anotar posición en la placa si el horno calienta de forma desigual, algo habitual en equipos con resistencias solo en la tapa.
Moldes
Separadores, imprimaciones y moldes cerámicos
El vidrio caliente se adhiere a casi cualquier superficie refractaria, de modo que entre la pieza y el soporte siempre hay una capa de sacrificio. Las dos soluciones habituales son el papel de fibra cerámica, que se consume en la cocción y deja un acabado mate muy uniforme, y la imprimación de desmoldeo a base de hidrato de alúmina y caolín, que se aplica en varias manos finas y se deja secar por completo antes de entrar en el horno.
La imprimación resiste varias cocciones en moldes poco exigentes, pero pierde eficacia cuando se raya o cuando se ha aplicado sobre una superficie húmeda. Repasarla es más barato que rescatar una pieza pegada: un molde bien imprimado libera la pieza sola, sin golpes ni palancas.
Moldes: qué comprobar antes de usarlos
Los moldes cerámicos comerciales llegan con humedad de fábrica y conviene calentarlos despacio la primera vez, porque el vapor atrapado puede hacer saltar lascas del molde sobre la pieza. Los moldes con orificios de ventilación evitan que quede aire encerrado entre el vidrio y la superficie cóncava; cuando el molde no los tiene, la burbuja aparece justo en el punto más bajo.
Las formas con contrasalidas —bordes que se cierran sobre sí mismos— atrapan el vidrio al contraerse y son la causa más habitual de moldes rotos. Un molde de caída libre sobre anillo, en cambio, perdona errores, pero exige vigilar el tiempo: una vez que el vidrio empieza a descolgar, la deformación avanza muy deprisa.
de horno
El ciclo de horno, tramo a tramo
Un programa de fusión no es una temperatura, sino una secuencia de tramos con velocidades y pausas. Cada tramo resuelve un problema físico distinto, y entender cuál permite adaptar cualquier receta al grosor, al tamaño y al comportamiento real del equipo. Las cifras que siguen son órdenes de magnitud habituales en vidrio artístico plano; el ajuste fino depende siempre del sistema de vidrio empleado y del horno concreto.
- Subida inicial. Desde el ambiente hasta unos 540 °C el vidrio está rígido y solo aguanta diferencias moderadas de temperatura entre su centro y su superficie. Es el tramo donde se produce el choque térmico, y por eso se sube despacio: cuanto más grueso o más irregular es el montaje, más lenta debe ser la rampa.
- Pausa de desgasificación. Una espera en torno a 620–680 °C, con el vidrio ya blando pero todavía viscoso, ayuda a que el aire atrapado entre láminas salga por los bordes antes de que la superficie selle el montaje. Se usa sobre todo en piezas apiladas, con inclusiones o con relieve marcado.
- Proceso. El tramo alto define el resultado: en torno a 720–760 °C los perfiles se redondean pero cada pieza conserva su forma; hacia 790–815 °C la masa se unifica y busca el espesor de equilibrio. Aquí el tiempo de permanencia pesa tanto como el grado alcanzado.
- Enfriamiento rápido. Bajar deprisa desde la temperatura de proceso hasta el entorno del punto de recocido no daña el vidrio, que sigue siendo plástico, y evita la devitrificación, ese velo blanquecino que se forma cuando la superficie permanece demasiado tiempo en el rango intermedio.
- Recocido. La pausa alrededor del punto de recocido —cercano a 480–520 °C según el sistema— iguala la temperatura en todo el espesor y elimina la tensión interna. Es el tramo que no se puede acortar: una pieza mal recocida puede parecer perfecta y romperse semanas después.
- Descenso controlado. Por debajo del recocido el vidrio vuelve a ser rígido y hay que bajar con rampas progresivas hasta cerca de 370 °C, tramo en el que se juega la estabilidad final, y después dejar caer la temperatura hasta poder abrir sin corrientes de aire frío.
La variable que más condiciona todo el ciclo no es la forma ni el color, sino el grosor: al duplicar el espesor, los tramos sensibles —subida inicial, recocido y descenso— se alargan mucho más que proporcionalmente.
de fusión
Fusión total, fusión parcial y moldeado en molde
Entre el montaje frío y la pieza plenamente fundida hay una escala continua. En la fusión parcial las piezas se sueldan por los puntos de contacto y conservan su canto y su relieve; se reconoce porque el dibujo sigue leyéndose en volumen y la superficie mantiene una textura visible. En la fusión total el conjunto se convierte en una lámina única, los colores se cierran unos contra otros y el contorno se redondea.
El moldeado o termoformado es una operación posterior y más suave: la lámina ya fundida se coloca sobre un molde y se calienta lo justo para que descienda por gravedad, normalmente en un rango sensiblemente inferior al de fusión. Como la superficie apenas se reblandece, el acabado obtenido en la cocción anterior se conserva; por eso el orden habitual es fundir primero en plano y curvar después.
Separar las dos operaciones en cocciones distintas alarga el trabajo, pero permite corregir el plano antes de comprometerlo con una forma y evita repetir un molde entero por un defecto que venía de la primera cocción.

Inclusiones: láminas metálicas, fritas y polvos
Encerrar materiales entre dos capas de vidrio amplía mucho el repertorio, pero cada material impone sus condiciones. Las láminas finas de metal noble suelen mantener el color y el brillo bajo el vidrio; otros metales reaccionan con la masa, cambian de tono o generan burbujas por oxidación. La prueba previa en una muestra pequeña ahorra disgustos y cuesta una cocción.
Las fritas —vidrio molido del mismo sistema, clasificado por granulometría— se comportan de forma distinta según su tamaño. El grano grueso conserva la transparencia y deja intersticios que el ciclo debe cerrar; el polvo fino cubre de manera opaca y atrapa mucho aire, por lo que exige una pausa de desgasificación más larga y una carga menos apretada.
Reglas que evitan la mayoría de los fallos
- Mismo sistema de vidrio también en fritas y polvos: la compatibilidad no depende del formato.
- Capas finas de polvo; el exceso se despega en escamas al contraerse.
- Inclusión centrada, sin llegar al borde, para que el vidrio pueda sellar todo el perímetro.
- Superficie mate hacia dentro cuando se usan láminas metálicas: agarran mejor y se desplazan menos.
- Sin materiales orgánicos que dejen ceniza o generen gas dentro del montaje.
- Pausa de desgasificación siempre que haya polvo, relieve o varias capas superpuestas.
Defectos habituales y cómo leerlos
Casi todos los defectos dejan una firma reconocible. Aprender a leerla es más útil que cambiar el programa entero después de cada cocción fallida, porque permite modificar un solo tramo y comprobar el efecto.
Burbujas
Las burbujas grandes y aisladas en el centro suelen proceder de aire encerrado por una superficie irregular o por un separador que no asienta. Las burbujas pequeñas y numerosas apuntan a polvo, humedad o a una subida demasiado rápida en el tramo medio. Cuando aparecen siempre en el mismo punto del molde, el problema es de ventilación, no de programa.
Agujas y puntas
Las puntas finas que se levantan en los bordes de piezas apiladas se forman cuando el aire encerrado empuja el vidrio todavía viscoso justo antes de que la masa se cierre. Se corrigen alargando la pausa intermedia, reduciendo el número de capas o dando salida al aire por el perímetro del montaje.
Grietas y roturas posteriores
Una grieta limpia y recta, a menudo visible al abrir, indica choque térmico: la subida inicial o el descenso final fueron demasiado rápidos. Una rotura que aparece días o semanas después casi siempre señala tensión residual, sea por recocido insuficiente o por incompatibilidad entre vidrios. La grieta que rodea una inclusión metálica tiene su propia causa y no se resuelve alargando el recocido.
Velo de devitrificación
El aspecto lechoso o arenoso de la superficie se debe a la cristalización del vidrio cuando permanece demasiado tiempo en el rango intermedio, o a una superficie sucia que actúa como semilla de cristalización. Limpiar bien, no repetir cocciones altas innecesarias y bajar con decisión desde la temperatura de proceso son las tres medidas que más efecto tienen.
Seguridad
Acabado del canto y seguridad en el taller
Una pieza recién salida del horno puede tener el canto redondeado y aun así presentar aristas vivas donde el vidrio no llegó a cerrar. El repaso se hace en húmedo, con disco o banda diamantada, pasando de grano grueso a fino y sin forzar: el calor local generado por un esmerilado en seco introduce tensión y puede abrir microfisuras. Si después del canteado se vuelve al horno para un pulido de fuego, la pieza necesita otro ciclo completo de recocido.
Medidas básicas de trabajo
- Esmerilado siempre en húmedo, con agua limpia y renovada, para evitar polvo de sílice en suspensión.
- Protección ocular en corte, esmerilado y manipulación de recortes.
- Guantes de corte al mover láminas grandes; el vidrio fundido frío corta igual que el crudo.
- Mascarilla adecuada al manejar polvos, fritas finas e imprimaciones en seco.
- Ventilación del espacio durante la cocción y al abrir el horno todavía templado.
- Superficies despejadas y recogida inmediata de esquirlas; el suelo del taller es el punto crítico.
- Horno estable sobre soporte firme, sin materiales inflamables alrededor ni objetos sobre la tapa.
- Nunca abrir en caliente para acelerar el enfriamiento: es la forma más rápida de perder la pieza.
Qué se publica en Taburde
Taburde es un proyecto informativo dedicado exclusivamente al vidrio trabajado en horno: fusión, fusión parcial y moldeado sobre molde. Los textos se ordenan por etapas del proceso, desde la elección del vidrio hasta el acabado del canto, y se escriben para poder leerse de forma independiente o seguidos como un recorrido completo.
Todo el material publicado es de lectura libre. No hay registro, ni área privada, ni contenidos reservados. El sitio no vende vidrio, hornos, moldes ni cursos, y tampoco recomienda marcas concretas: cuando aparece una cifra o un rango, se presenta como orden de magnitud que cada taller debe contrastar con su propio equipo y su propio material.
- Compatibilidad entre vidrios, sistemas de COE y pruebas de tensión con filtros polarizados.
- Preparación del montaje: corte, limpieza, apilado y control del espesor.
- Separadores y moldes: papel de fibra, imprimaciones, mantenimiento y ventilación.
- Ciclos de horno explicados por tramos, con el papel físico de cada pausa.
- Grados de fusión y diferencias prácticas entre fundir y moldear.
- Inclusiones de láminas metálicas, fritas y polvos, con sus condiciones.
- Diagnóstico de defectos a partir de la marca que dejan en la pieza.
- Acabado y seguridad: canteado en húmedo, polvo, protección y orden del taller.
Escribir al proyecto
Se pueden enviar correcciones, dudas sobre un texto concreto o sugerencias de temas relacionados con la fusión y el moldeado de vidrio. El correo es el único canal del proyecto y las respuestas se escriben cuando el volumen de mensajes lo permite.
- Proyecto
- Taburde
- Correo
- [email protected]